Температурные профили: как не перегреть плату за $300
Разбираем теплоёмкость текстолита и строим правильную кривую нагрева для BGA-монтажа и сложных многослойных плат.
Выберите, что нужно соединить
Нажмите свою задачу — откроется готовый тепловой ориентир и регламент монтажа.
Многожильный медный провод, лужение жил, термоусадка
SMD 0805–1206, QFN чипы, земляные полигоны платы
Трубы 15–28 мм, капиллярные муфты, горелка и твердый припой
Пошаговый подбор температуры жала, типа флюса и станции
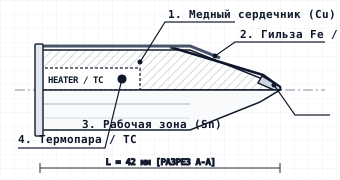
Так устроено жало, которое греет соединение: медный сердечник передаёт тепло, защитный слой железа предотвращает растворение в олове
Первые шаги в радиомонтаже, базовые принципы смачиваемости, выбор первого оборудования и безопасная организация рабочего места монтажника.
Разбираем металлургию и химию радиомонтажа: свойства припоев (ПОС-61, SAC305, сплав Розе), классификацию флюсов (RMA, No-Clean, водосмывные), реанимацию паяльных паст и паразитные токи утечки.
Техника ручного монтажа SMD 0402–1206, пайка безвыводных микросхем QFN, BGA-реболлинг, прогрев массивных полигонов и выбор геометрии жал.
Диагностика и устранение типового брака пайки: холодный зернистый шов, паразитные перемычки, отслоение медных дорожек и tombstoning.
Разбираем теплоёмкость текстолита и строим правильную кривую нагрева для BGA-монтажа и сложных многослойных плат.
Плотность монтажа против ремонтопригодности — вечный спор инженера при разводке печатных плат.
Какой флюс оставить, а какой обязательно смыть — и чем это грозит схеме через 6 месяцев эксплуатации.
Сравниваем скорость нагрева, реальный ресурс монолитных картриджей и стоит ли переплачивать за оригинал.
Физика капиллярного затекания: как защитить провод от ломкости под изоляцией
Метод разбавления сплавом Розе: безопасный демонтаж без расплавления пластика
Геометрия теплопередачи: почему игольчатое жало бесполезно на земляных шинах
Паразитные утечки, белые разводы и двухстадийная отмывка изопропилом
Почему затвор пробивает искра в 100 Вольт, которую человек даже не чувствует
Механика поверхностного натяжения: почему нельзя тянуть остывающую медь
Анатомия идеальной пайки: почему выпуклый «шарик» считается браком
Термическая деструкция связующего: почему долгий нагрев при 260 °C опаснее 320 °C
Восстановление смачиваемости без наждачки, напильников и абразивов
Скрутка Western Union (линкольн) и барьерная защита от окисления в авто и быту
Температуры плавления берём из нормативных документов и паспортов сплавов. Уставка паяльной станции — практический стартовый ориентир: её корректируют по теплоёмкости детали, жалу и времени контакта.
Никогда не используйте активную кислоту (паяльную, ортофосфорную) для печатных плат. Кислота капиллярно впитывается в слои стеклотекстолита FR-4: смыть её полностью невозможно. Через 2–4 месяца она вызывает утечки по питанию и гарантированно разъедает дорожки. Для электроники допустимы только нейтральные канифольные и No-Clean флюсы.
Припой ПОС-61 плавится в интервале 183–190 °C. На паяльной станции выставляйте 260–290 °C. Это практический стартовый ориентир для мелкой пайки, а не норма ГОСТ: запас в 80–100 °C необходим, чтобы компенсировать отвод тепла в медные дорожки платы.
Нет. Для старта достаточно станции на картриджах Hakko T12 (или портативного USB-PD паяльника вроде Pinecil/T80). Они быстро греются и держат температуру благодаря встроенной в жало термопаре.
Главное правило: не более 2.5–3 секунд контакта жала с площадкой. Если припой не плавится за это время — увеличьте площадь контакта жала или используйте подогрев, но не давите на дорожку силой.
Выбирайте гелевый флюс класса No-Clean (ROL0). Канифоль безопасна, но твердеет; водосмывные и активные флюсы новичкам брать нельзя — их остатки вызывают коррозию дорожек.